Restarbeit richtig bewerten
Erledigte Mengen werden nicht noch einmal verplant. Rückmeldungen bilden die Grundlage für den nächsten Planungslauf.
Neue Aufträge, offene Restarbeit und begrenzte Kapazitäten treffen jeden Tag aufeinander. Ein abgestimmter Planungsablauf macht sichtbar, was als Nächstes gefertigt werden kann – und welche Voraussetzungen dafür noch fehlen.
Erledigte Mengen werden nicht noch einmal verplant. Rückmeldungen bilden die Grundlage für den nächsten Planungslauf.
Material, Kapazitäten und Auftragsreihenfolge werden gemeinsam betrachtet. Konflikte erhalten einen klaren Bearbeitungsweg.
Ein berechneter Termin allein startet noch keine Fertigung. Erst die Prüfung der tatsächlichen Voraussetzungen führt zur Freigabe.
Wenn Arbeitsvorbereitung, Einkauf, Fertigung und Controlling auf einem abgestimmten Datenstand arbeiten, werden Terminfolgen und Handlungsbedarf sichtbar. O.S.E. unterstützt Sie dabei, die ERP-Planung mit Ihren tatsächlichen Abläufen zu verbinden.
Materialverfügbarkeit, Arbeitsgangzeiten und nutzbare Kapazität bilden gemeinsam die Grundlage der Terminprognose. Abweichungen zum ursprünglichen Bedarf bleiben erkennbar und können mit den beteiligten Bereichen abgestimmt werden.
Die Gegenüberstellung von Bedarf und Angebot zeigt, wo Arbeit die verfügbare Zeit überschreitet. Sie erhalten eine Grundlage, um Prioritäten, zusätzliche Ressourcen oder spätere Termine bewusst abzuwägen.
Eine geprüfte Auftragsauswahl und passende Reihenfolge helfen, knappe Kapazität gezielt zu vergeben. Fertigungsabhängigkeiten und Dringlichkeit werden vor dem Planlauf gemeinsam betrachtet.
Aktuelle Rückmeldungen machen die verbleibende Arbeit sichtbar. So lässt sich der Rückstand zusammen mit neuen Aufträgen bewerten, ohne bereits erledigte Arbeit erneut einzuplanen.
Klare Zuständigkeiten für Materialtermine, Schichtdaten und Rückmeldungen erleichtern die Abstimmung. Terminänderungen werden mit Ursache und nächster Maßnahme besprochen, statt nur ein Datum zu verschieben.
Der Vergleich von geplanten und tatsächlich erfassten Zeiten, Mengen und Kosten hilft, Ursachen zu erkennen. Geprüfte Erkenntnisse fließen in bessere Vorgaben für künftige Aufträge ein.
Vor jedem Planungslauf werden Fertigungsabhängigkeiten, Planungsrichtung und Priorität aufeinander abgestimmt. In dem hier beschriebenen Ablauf werden die ausgewählten Aufträge von oben nach unten eingeplant: Frühe Aufträge erhalten zuerst freie Kapazität, spätere die verbleibende Kapazität. Deshalb ist die sichtbare Reihenfolge eine fachliche Entscheidung.
Nach Änderungen an Stücklisten, Auftragsauswahl oder Teilmengen werden Stufen und Reihenfolge erneut geprüft. Eine andere Sortierung in einer Ergebnisansicht ersetzt dabei keinen neuen Planungslauf. Auch eine passende Priorität schafft weder fehlendes Material noch zusätzliche Maschinenstunden.
Ein belastbarer Ablauf verbindet aktuelle Fertigungsdaten, geprüfte Planung und abgestimmte Freigabe. Nach der Ausführung werden Materialverbrauch, Zeiten, Gutmengen und Ausschuss ausgewertet. Rückmeldungen und Nachkalkulation helfen zu unterscheiden, ob eine Abweichung aus Vorgaben, Störungen, Nacharbeit oder Erfassungsfehlern entstanden ist.
Welche Verbesserung erreicht wird, hängt von Datenqualität, Systemeinrichtung und betrieblicher Anwendung ab. Gemeinsam mit Ihnen legt O.S.E. passende Prüfpunkte fest – beispielsweise offene Rückmeldungen, Engpassstunden oder die Entwicklung von Terminabweichungen.
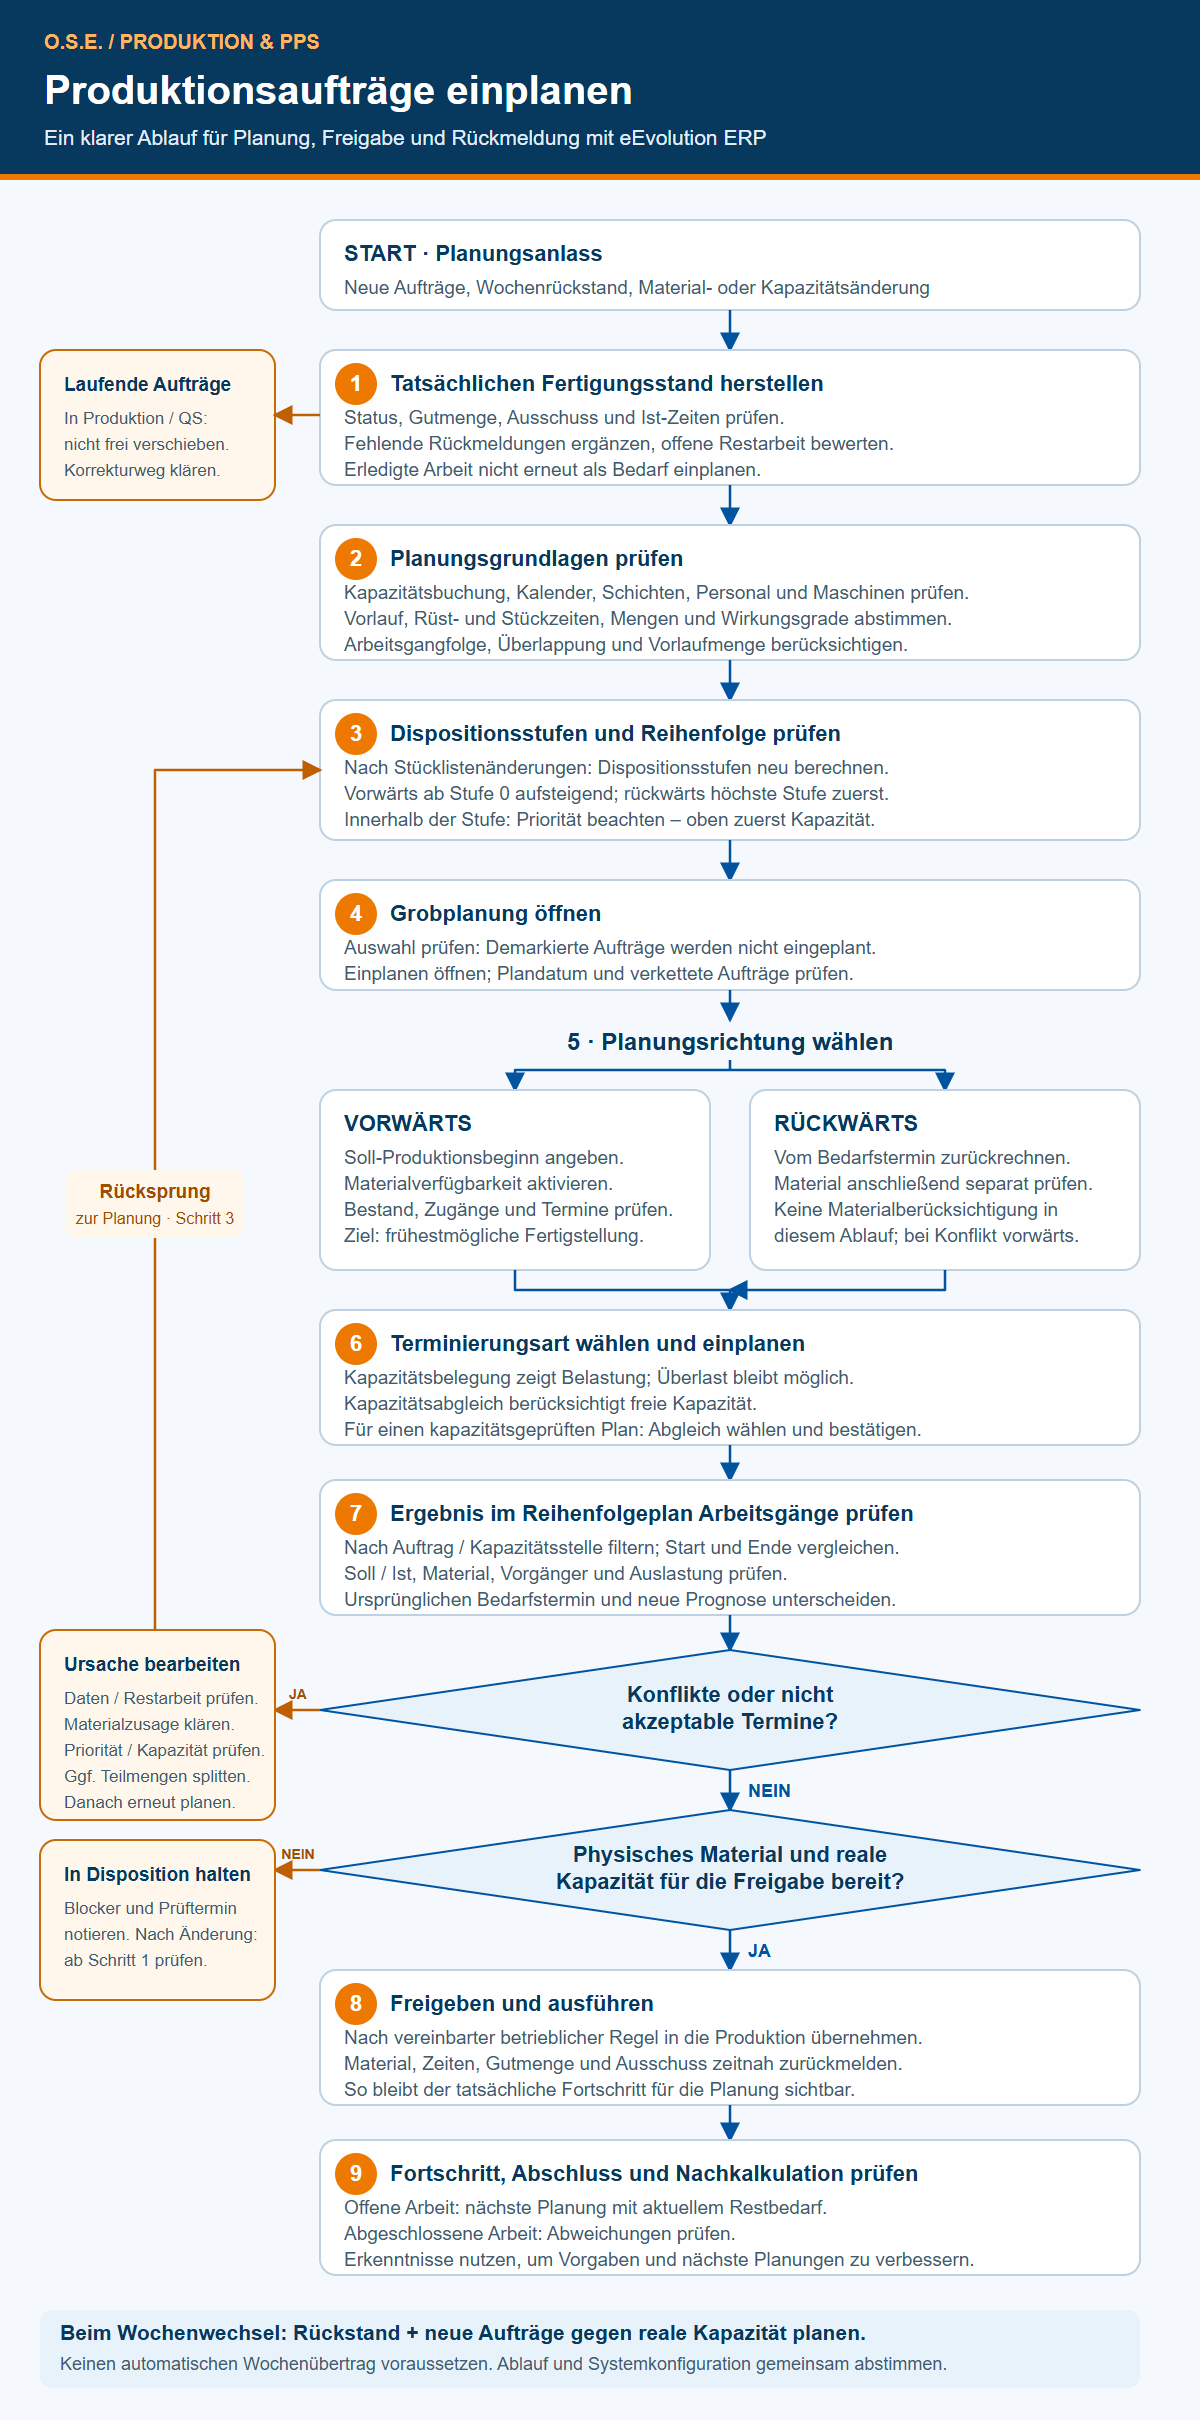
Der Ablauf beginnt bei neuen Aufträgen, einem Wochenrückstand oder Änderungen an Material und Kapazität. Blaue Pfeile zeigen den Planungsweg; orange Pfeile markieren die Bearbeitung von Ausnahmen. Alle Schritte sind unterhalb der Grafik als Text beschrieben.
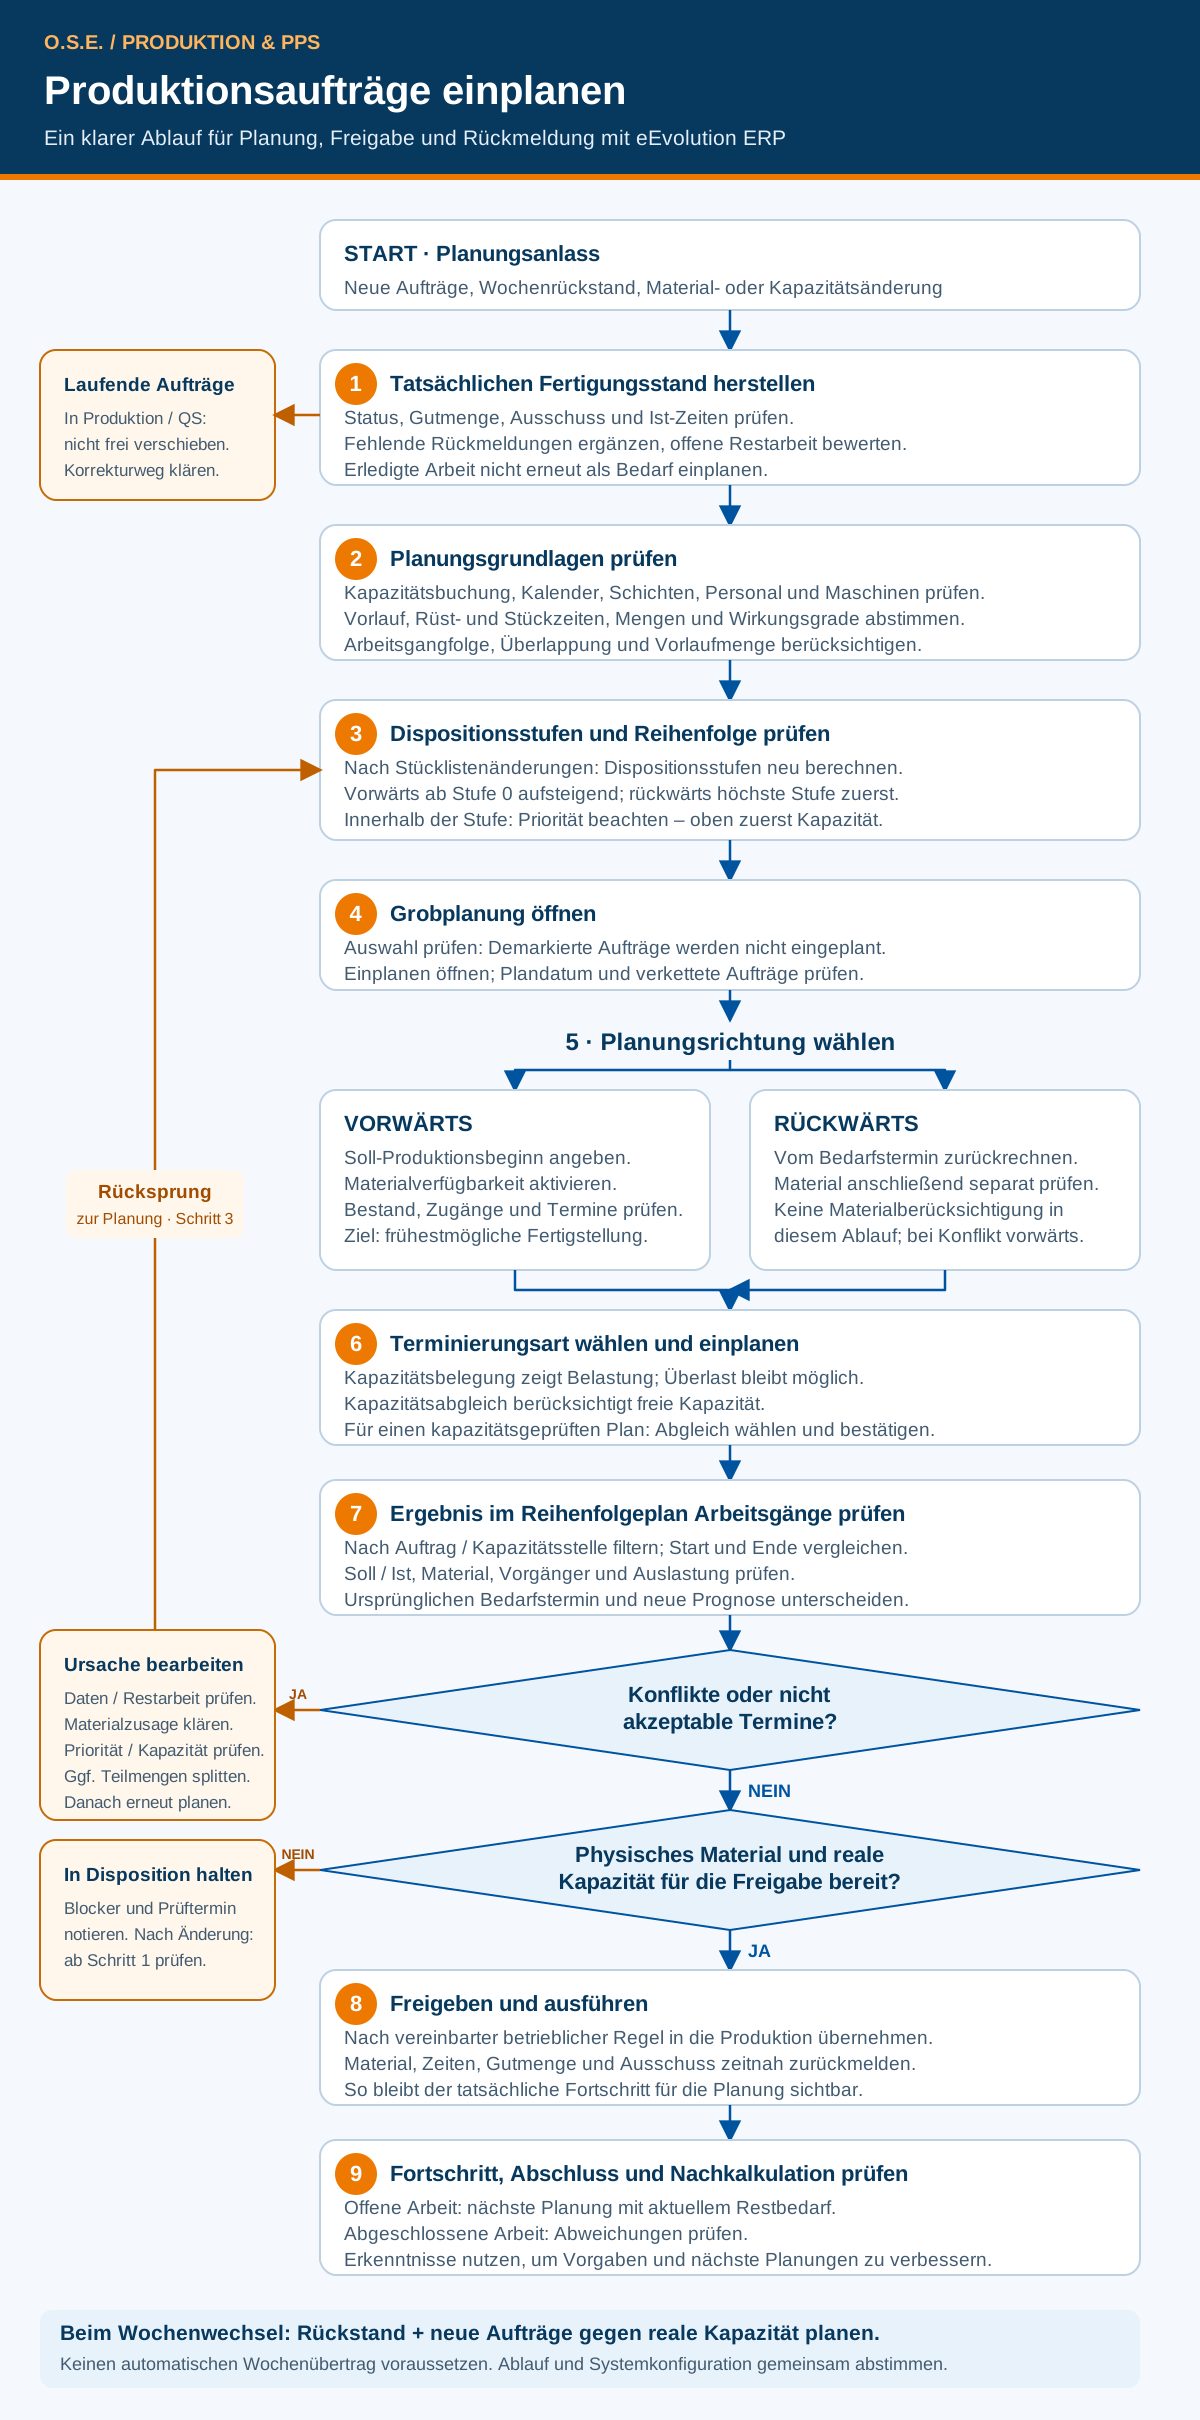
Prüfen Sie Status, Gutmenge, Ausschuss und Ist-Zeiten. Ergänzen Sie fehlende Rückmeldungen und bewerten Sie die offene Restarbeit. So planen Sie den verbleibenden Bedarf, ohne bereits erledigte Arbeit erneut zu berücksichtigen. Für laufende Aufträge in Produktion oder Qualitätssicherung ist der zulässige Korrekturweg zu klären; sie werden in diesem Ablauf nicht frei verschoben.
Stimmen Kapazitätsbuchungen, Kalender, Schichten sowie die Verfügbarkeit von Personal und Maschinen? Prüfen Sie außerdem Vorlauf-, Rüst- und Stückzeiten, Mengen und Wirkungsgrade. Arbeitsgangfolgen, Überlappungen und Vorlaufmengen beeinflussen ebenfalls, wie ein Auftrag in den Plan passt.
Nach Änderungen an Stücklisten werden die Dispositionsstufen neu berechnet. Im dargestellten Ablauf erfolgt die Vorwärtsplanung ab Stufe 0 aufsteigend, die Rückwärtsplanung beginnt mit der höchsten Stufe. Innerhalb einer Stufe bestimmt die Priorität die Reihenfolge: weiter oben stehende Aufträge erhalten zuerst Kapazität. Diese Prüfung gehört vor jeden neuen Planungslauf.
Kontrollieren Sie zunächst die Auswahl: Demarkierte Aufträge werden nicht eingeplant. Öffnen Sie anschließend „Einplanen“ und prüfen Sie Plandatum sowie verkettete Aufträge. Damit steht fest, welche Vorgänge in den Planungslauf eingehen.
Vorwärtsplanung: Ausgehend vom Soll-Produktionsbeginn wird die frühestmögliche Fertigstellung ermittelt. Aktivieren Sie die Materialverfügbarkeit und berücksichtigen Sie Bestände, Zugänge und Materialtermine.
Rückwärtsplanung: Ausgehend vom Bedarfstermin wird zurückgerechnet. In dem hier dargestellten Ablauf erfolgt dabei keine Materialberücksichtigung; Material ist anschließend gesondert zu prüfen. Lässt sich ein Konflikt nicht auflösen, wird vorwärts neu geplant.
Unterscheiden Sie zwischen Kapazitätsbelegung und Kapazitätsabgleich. Die Belegung zeigt die Belastung, kann aber auch Überlast enthalten. Der Abgleich berücksichtigt freie Kapazität. Für einen kapazitätsgeprüften Terminplan wählen Sie im dargestellten Ablauf den Abgleich und bestätigen die Einplanung.
Prüfen Sie das Ergebnis im Reihenfolgeplan der Arbeitsgänge. Filtern Sie nach Auftrag oder Kapazitätsstelle und vergleichen Sie Start, Ende sowie Soll- und Ist-Werte. Beziehen Sie Material, Vorgänger und Auslastung ein. Der ursprüngliche Bedarfstermin bleibt der Vergleichsmaßstab; eine neue Terminprognose ist davon zu unterscheiden.
Sind Termine nicht akzeptabel, korrigieren Sie Daten und Restarbeit, klären Materialzusagen oder passen Prioritäten und Kapazitäten an. Gegebenenfalls helfen aufgeteilte Teilmengen. Anschließend führt der Weg zurück zur Prüfung der Dispositionsstufen in Schritt 3 und zu einem neuen Planungslauf.
Ist der Plan akzeptabel, prüfen Sie die Freigabebereitschaft: Sind physisches Material und reale Kapazität vorhanden? Wenn nicht, bleibt der Auftrag in Disposition. Halten Sie Blocker und Prüftermin fest und beginnen Sie nach einer Änderung erneut mit Schritt 1.
Erst wenn Material und Kapazität bereitstehen, übernehmen Sie den Auftrag nach der vereinbarten betrieblichen Freigaberegel in die Produktion. Materialverbrauch, Zeiten, Gutmenge und Ausschuss werden zeitnah zurückgemeldet. Damit bleibt die Planung mit der tatsächlichen Fertigung verbunden.
Offene Arbeit geht mit dem aktuellen Restbedarf in die nächste Planung ein. Bei abgeschlossenen Aufträgen prüfen Sie Abweichungen und die Nachkalkulation. Die Ergebnisse helfen dabei, Vorgaben für kommende Aufträge zu verbessern.
Ein Produktionsauftrag bringt Arbeit mit. Verfügbare Kapazität entsteht dagegen aus den Ressourcen und Arbeitszeiten Ihrer Kapazitätsstellen. Beim Einlasten werden die benötigten Zeiten der Arbeitsgänge diesen Kapazitätsstellen zugeordnet und gegen deren zeitliches Angebot geplant.
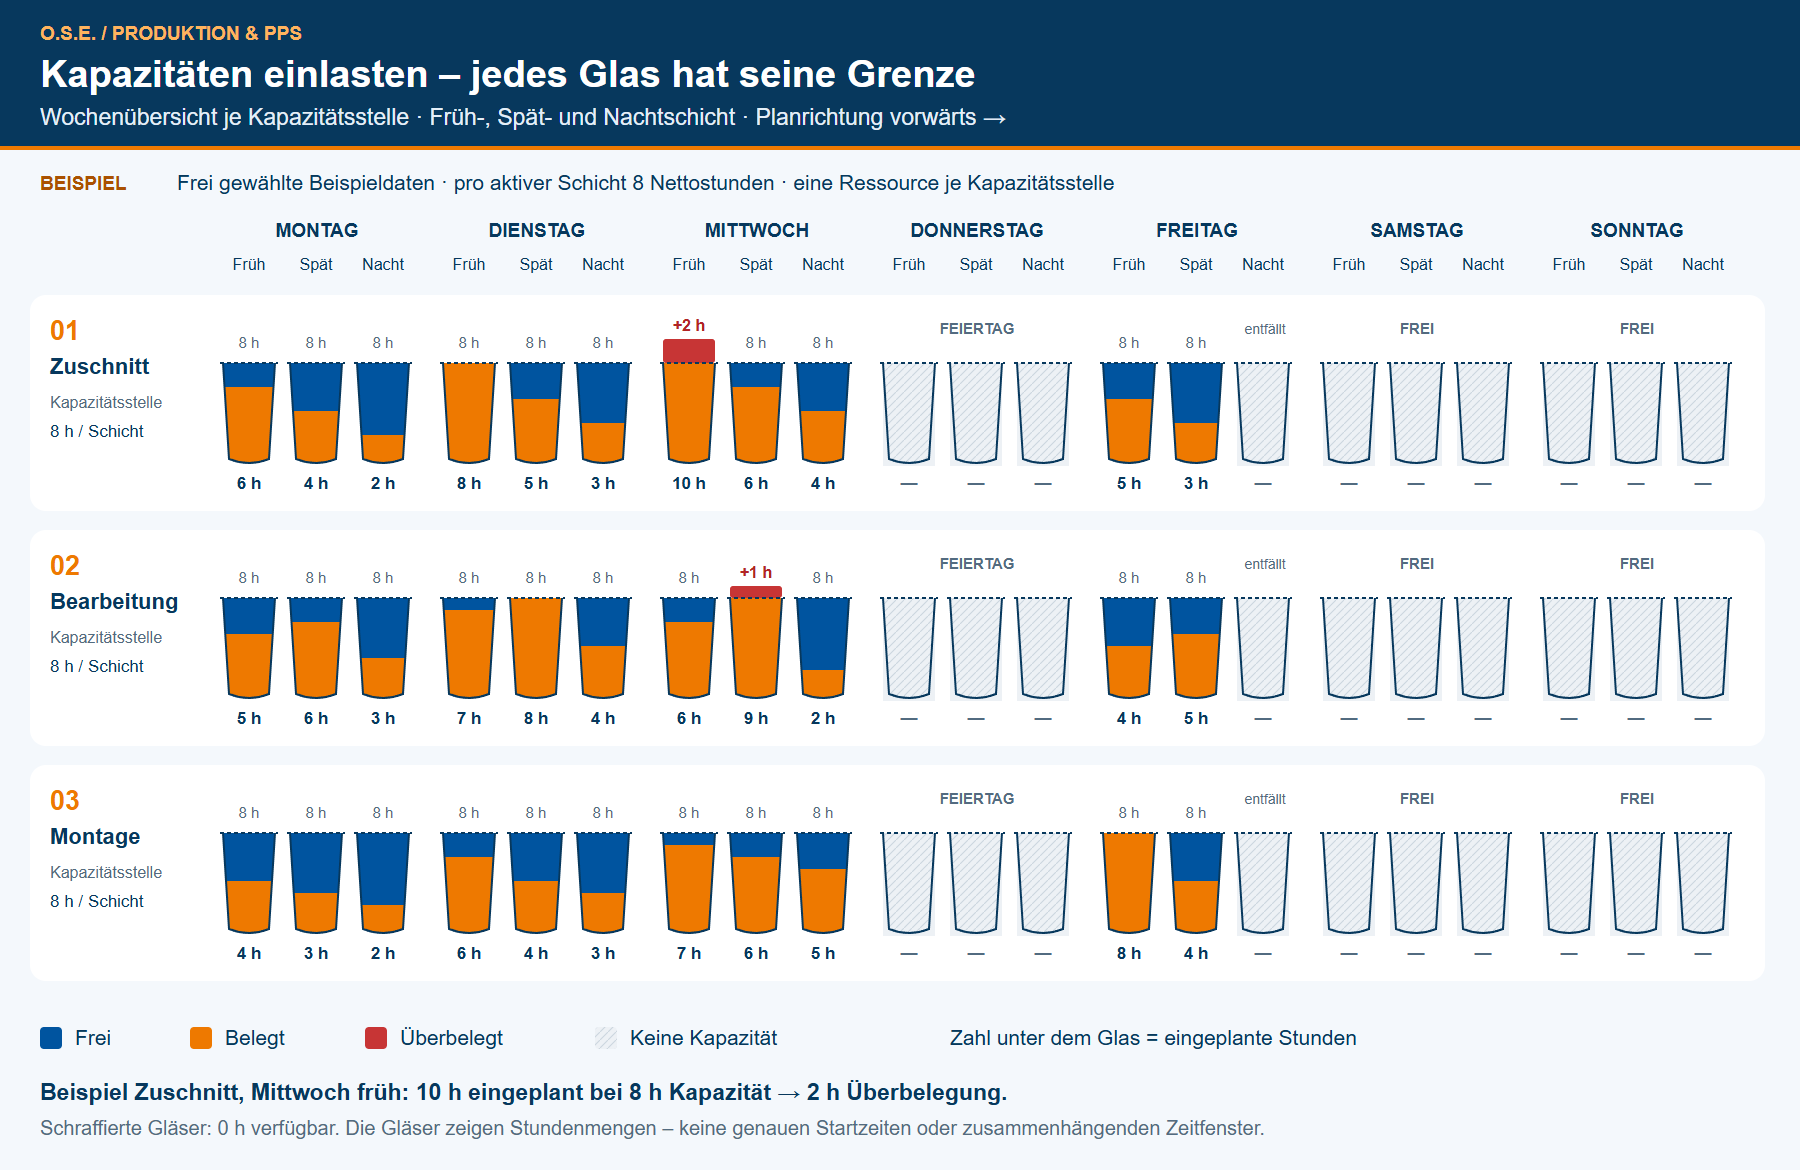
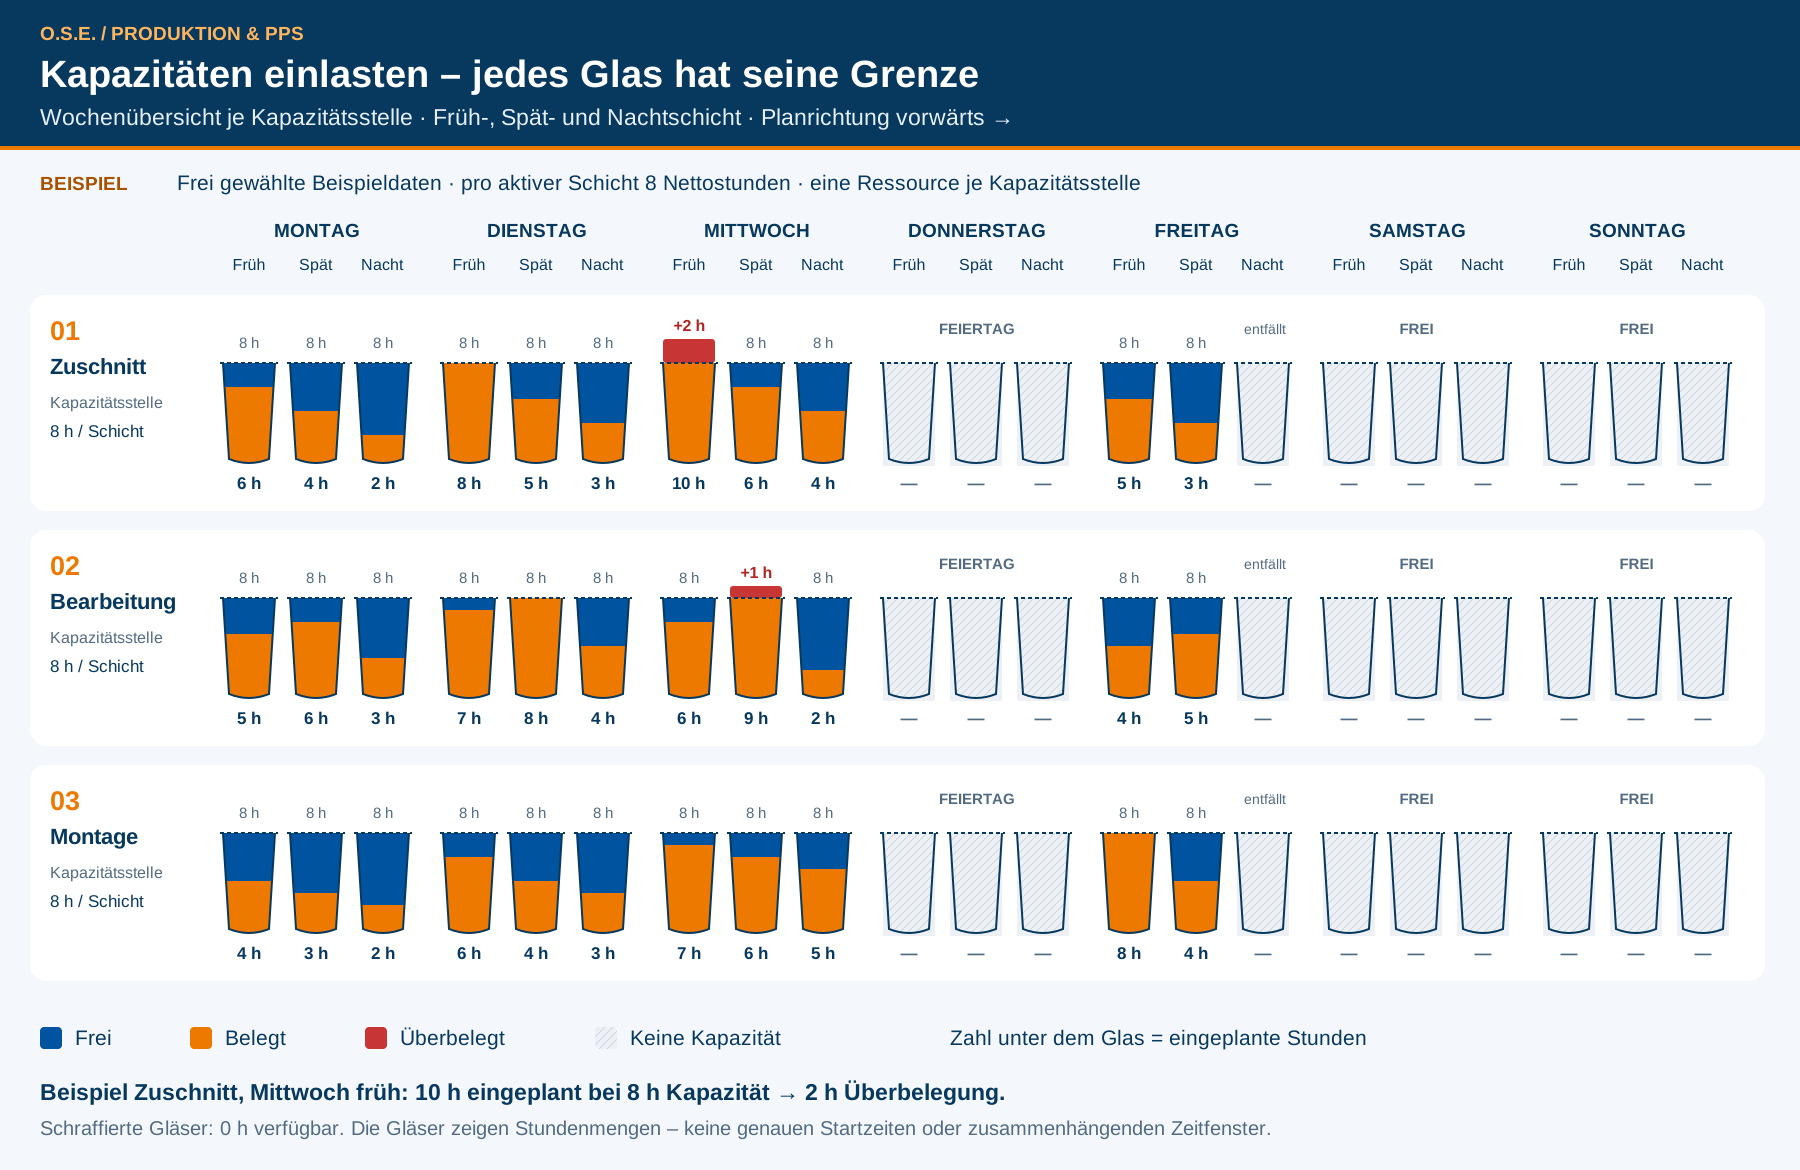
Die folgende Grafik zeigt das Prinzip für drei beispielhafte Kapazitätsstellen über eine Woche. Je Tag und Kapazitätsstelle stehen drei Gläser für Früh-, Spät- und Nachtschicht. Jedes aktive Glas fasst im Beispiel acht Nettostunden; die gestrichelte Linie markiert die Kapazitätsgrenze. Donnerstag ist Feiertag, Samstag und Sonntag sind frei. Am Freitag gibt es keine Nachtschicht. In diesen Feldern steht im Beispiel keine Kapazität zur Verfügung.
Jeder relevante Arbeitsgang wird seiner Kapazitätsstelle zugeordnet, beispielsweise Zuschnitt, Bearbeitung oder Montage. Ein Auftrag mit mehreren Arbeitsgängen belastet die jeweils zuständigen Stellen. Seine Gesamtzeit wird nicht pauschal bei jeder Stelle eingetragen.
Als vereinfachte Ausgangsrechnung gilt: Rüstzeit plus Stückzeit mal Menge. Weitere Einstellungen können den tatsächlichen Plan beeinflussen, etwa Wirkungsgrad, parallele Maschinen, Überlappung und zusätzliche Zeitbestandteile. Warte- oder Vorlaufzeit ist nicht automatisch produktive Maschinenbelegung.
Kalender und Zeitmodell legen fest, wann die Kapazitätsstelle arbeiten kann. Pausen, Feiertage, Sonderzeiten und tatsächlich nutzbare Ressourcen sind dabei zu berücksichtigen. Eine Maschinenstunde ist nur dann sinnvoll nutzbar, wenn auch erforderliches Personal und Material bereitstehen.
Bereits eingeplante Arbeitsgänge beanspruchen einen Teil des Angebots. Bei einer einzelnen Ressource bleiben im vereinfachten Beispiel von acht Nettostunden und sechs belegten Stunden zwei Stunden für zusätzliche Arbeit. Die Kapazität eines bereits belegten Zeitraums wird nicht noch einmal als frei angesetzt.
Bei Vorwärtsplanung werden ab dem zulässigen Start passende freie Kapazitäten gesucht. Reicht das Angebot nicht, wird ein späterer geeigneter Zeitraum benötigt. Feiertage und nicht eingerichtete Schichten bieten im gezeigten Kalender keine Ausweichkapazität. Ob ein Arbeitsgang unterbrochen oder über Schichten fortgesetzt werden darf, muss betrieblich und im System geklärt sein.
Eine spätere Einplanung kann den Start nachfolgender Arbeitsgänge und den Fertigstellungstermin verändern. Prüfen Sie deshalb nicht nur die Auslastung einer Stelle, sondern auch Reihenfolge, Material, Termine und die übrigen Ressourcen. Rückmeldungen über erledigte Arbeit und Restzeiten bilden die Grundlage für die nächste Planung.
Im Beispiel Zuschnitt am Montag sind in der Frühschicht sechs Stunden orange gefüllt: Sie sind bereits belegt. Der blaue Bereich darüber zeigt zwei freie Stunden. Die Zahl unter dem Glas nennt die eingeplanten Stunden; die gestrichelte Füllgrenze steht bei acht Stunden.
Am Mittwoch früh sind im Zuschnitt zehn Stunden eingeplant. Acht Stunden passen in das Glas; die zusätzlichen zwei Stunden erscheinen rot oberhalb der Grenze. Das macht den Engpass sichtbar. In der Bearbeitung zeigt die Spätschicht am Mittwoch entsprechend eine Stunde Überbelegung.
Beim Kapazitätsabgleich wird geprüft, wann die Arbeit auf der passenden Kapazitätsstelle tatsächlich Platz findet. Freie Stunden einer anderen Stelle sind nicht automatisch austauschbar: Maschineneignung, Personal und Arbeitsgangfolge müssen passen. Ob ein Arbeitsgang über Tage oder Schichten fortgesetzt werden darf, wird ebenfalls berücksichtigt.
Schraffierte Gläser kennzeichnen fehlende Schichtkapazität. Aus der Füllmenge allein lassen sich weder genaue Startzeiten noch zusammenhängende freie Zeitfenster ableiten. Die Beispielwerte zeigen eine Belegungssituation vor einer möglichen Korrektur, keinen bereits vollständig abgeglichenen Plan.
Eine Belegungsdarstellung kann zeigen, dass mehr Arbeit vorgesehen ist, als Kapazität vorhanden ist. Der Kapazitätsabgleich bezieht das verfügbare Angebot in die Einplanung ein. Das Ziel ist ein machbarer Plan; anschließend bleibt die Prüfung der tatsächlichen Voraussetzungen für die Freigabe erforderlich.
Wir betrachten Ihre Kapazitätsstellen, Arbeitsgangdaten, Schichtmodelle und Planungsregeln gemeinsam. Welche Ressource begrenzt die Leistung? Welche Tätigkeiten dürfen parallel laufen? Welche Aufträge sind bereits begonnen? So wird aus einer Stundenübersicht eine nachvollziehbare Grundlage für die Fertigungssteuerung.
Die Grafik erläutert das Prinzip und ist kein maßstabgetreuer ERP-Screenshot. Die konkrete Berechnung und Darstellung hängen von der eingesetzten eEvolution-Version, dem Zeitmodell und der Konfiguration ab. Die Herstellerdokumentation zur Plantafel beschreibt auch eine Zusammenfassung von Schichtzeiten; deshalb dürfen aus der schematischen Schichtansicht keine minutengenauen Systemtermine abgeleitet werden.
Ein automatischer Wochenübertrag wird in diesem Ablauf nicht vorausgesetzt. Stattdessen werden Rückstand und neue Aufträge gemeinsam gegen die tatsächlich verfügbare Kapazität geplant. Die Voraussetzung bleibt eine aktuelle Rückmeldung aus der Fertigung.
Die Darstellung beschreibt einen Planungsablauf für die gemeinsame Prozessabstimmung. Konkrete Bedienung, verfügbare Funktionen und Freigaberegeln stimmen wir mit Ihrer eEvolution-Version und Systemkonfiguration ab.
Bringen Sie einen typischen Produktionsauftrag und einen aktuellen Engpass mit. Gemeinsam prüfen wir Rückmeldungen, Planungsdaten, Reihenfolge und Freigaberegeln. Daraus entsteht ein abgestimmter Ablauf für Disposition, Fertigungssteuerung und Werkhalle.
So lässt sich an einem konkreten Beispiel nachvollziehen, welche Angaben Ihre Planung benötigt und wie mit Abweichungen umgegangen werden soll.