Für die Fertigung
Ein klarer Arbeitsvorrat mit den passenden Informationen und wenigen, verständlichen Buchungsaktionen.
Papierlose Fertigung im Zuschnitt
Welche Aufträge stehen an? Wie wird das Material sinnvoll zugeschnitten? Und wie kommen Mengen, Zeiten und der Ablageort zurück ins ERP? O.S.E. verbindet diese Fragen zu einem durchgängigen Lösungskonzept für den digitalen Sägearbeitsplatz.
Ein digitaler Arbeitsplatz braucht mehr als eine Liste auf dem Bildschirm. Die Arbeitsvorbereitung muss Prioritäten setzen können, der Bediener benötigt die richtigen Informationen und der Folgearbeitsplatz muss wissen, wo das Material liegt. Gleichzeitig sollen Rückmeldungen im ERP nachvollziehbar ankommen.
Ein klarer Arbeitsvorrat mit den passenden Informationen und wenigen, verständlichen Buchungsaktionen.
Offene Mengen und Materialbedarfe gemeinsam betrachten, ohne Termine und Auftragsbezüge zu verlieren.
Teile eindeutig bereitstellen und Mengen sowie Istzeiten für die weitere Verarbeitung nutzbar machen.
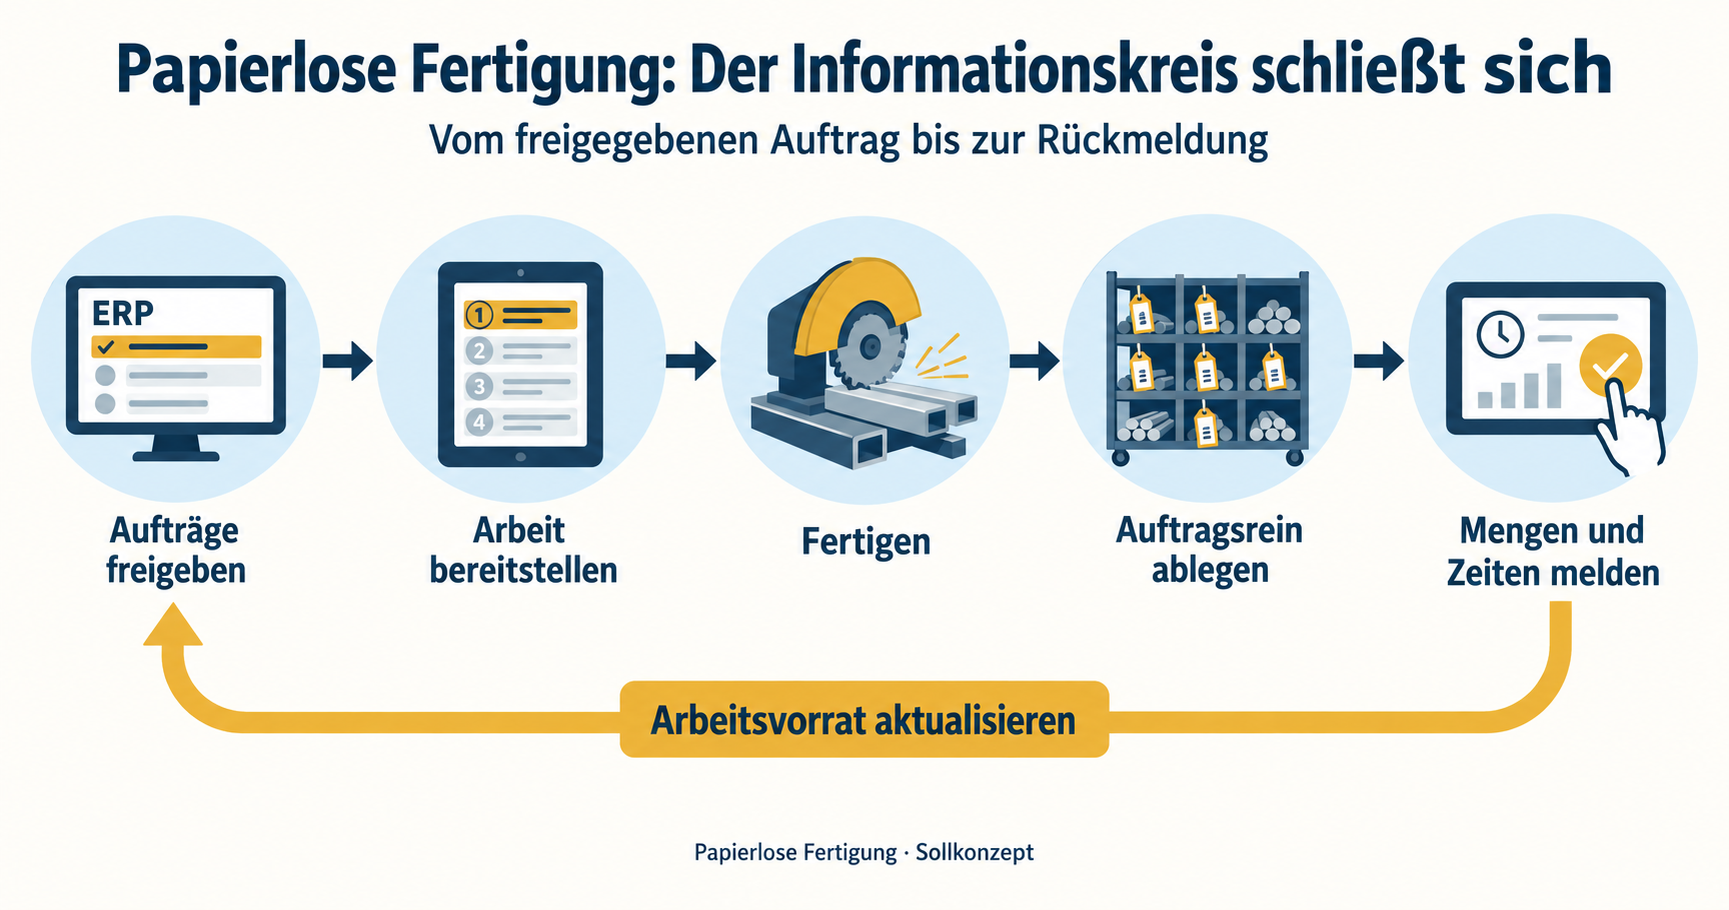
Am Anfang steht die Aufnahme des tatsächlichen Ablaufs: Welche Papiere werden genutzt? Welche Angaben fehlen? Was passiert bei einer Unterbrechung oder Teilmenge? Daraus entwickeln wir den fachlichen Sollprozess.
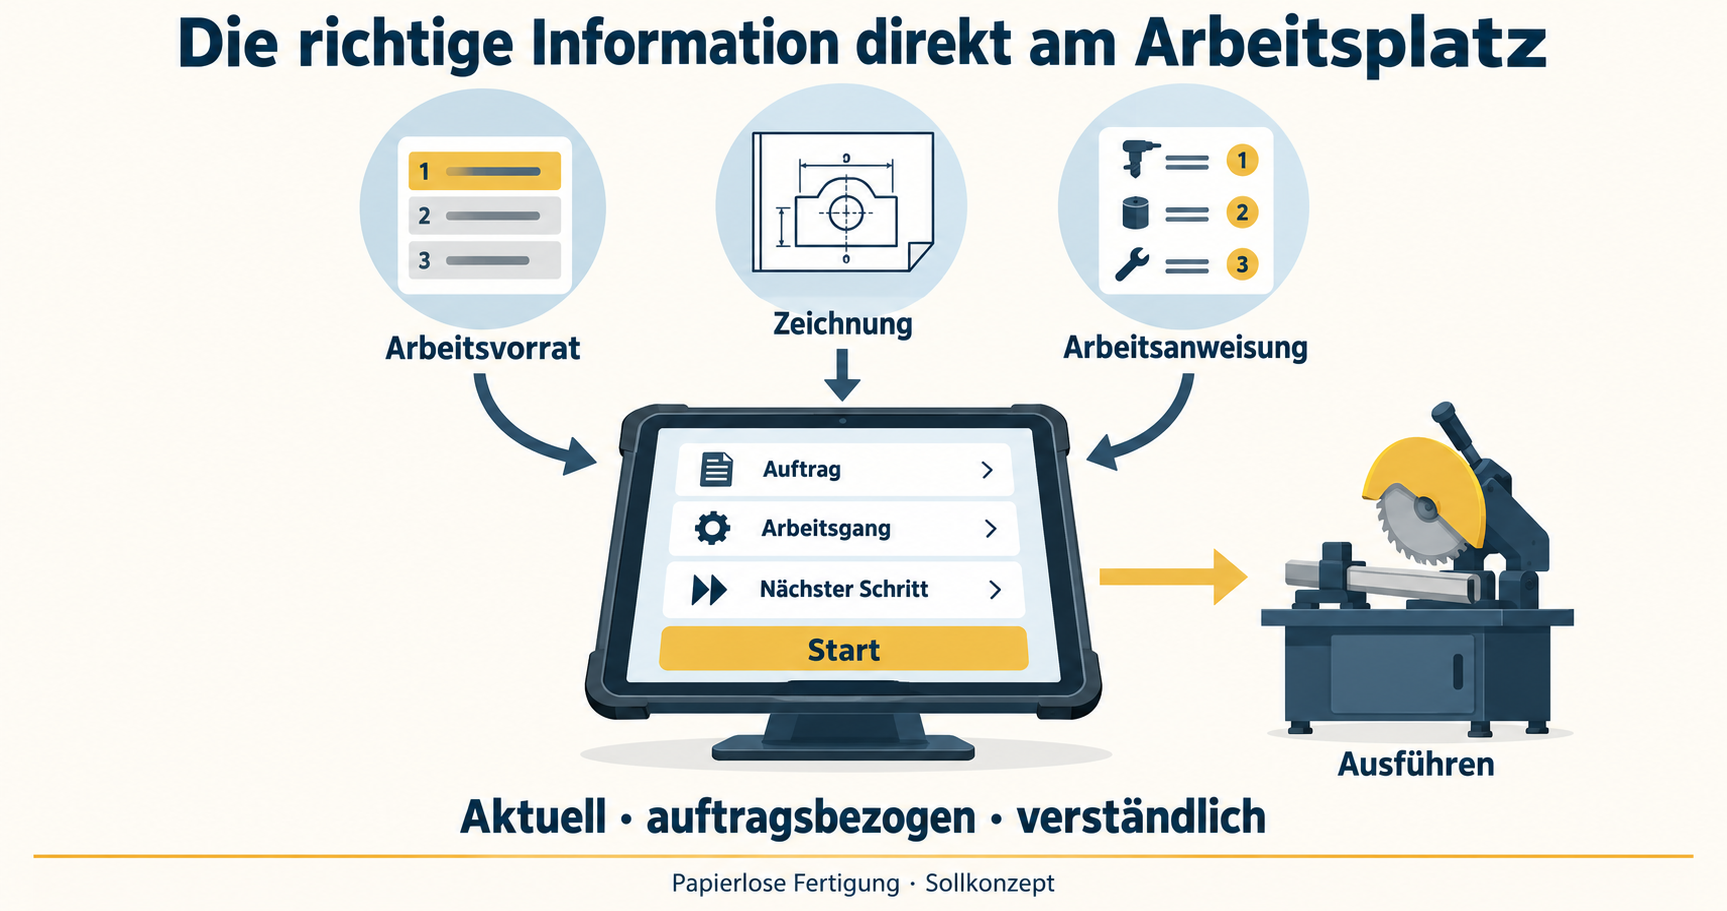
Für den Sägearbeitsplatz sieht das Konzept einen gefilterten Arbeitsvorrat in eEvolution Flex-Table vor. Sichtbar werden freigegebene Arbeitsgänge mit Material, Zuschnittmaß, offener Menge, Termin und Status. Der Bediener kann den passenden Auftrag auswählen und die Bearbeitung starten.
Zeichnungen und Arbeitsanweisungen direkt am Auftrag sind ein möglicher Ausbau. Umfang und Datenanbindung werden passend zum Arbeitsplatz festgelegt.
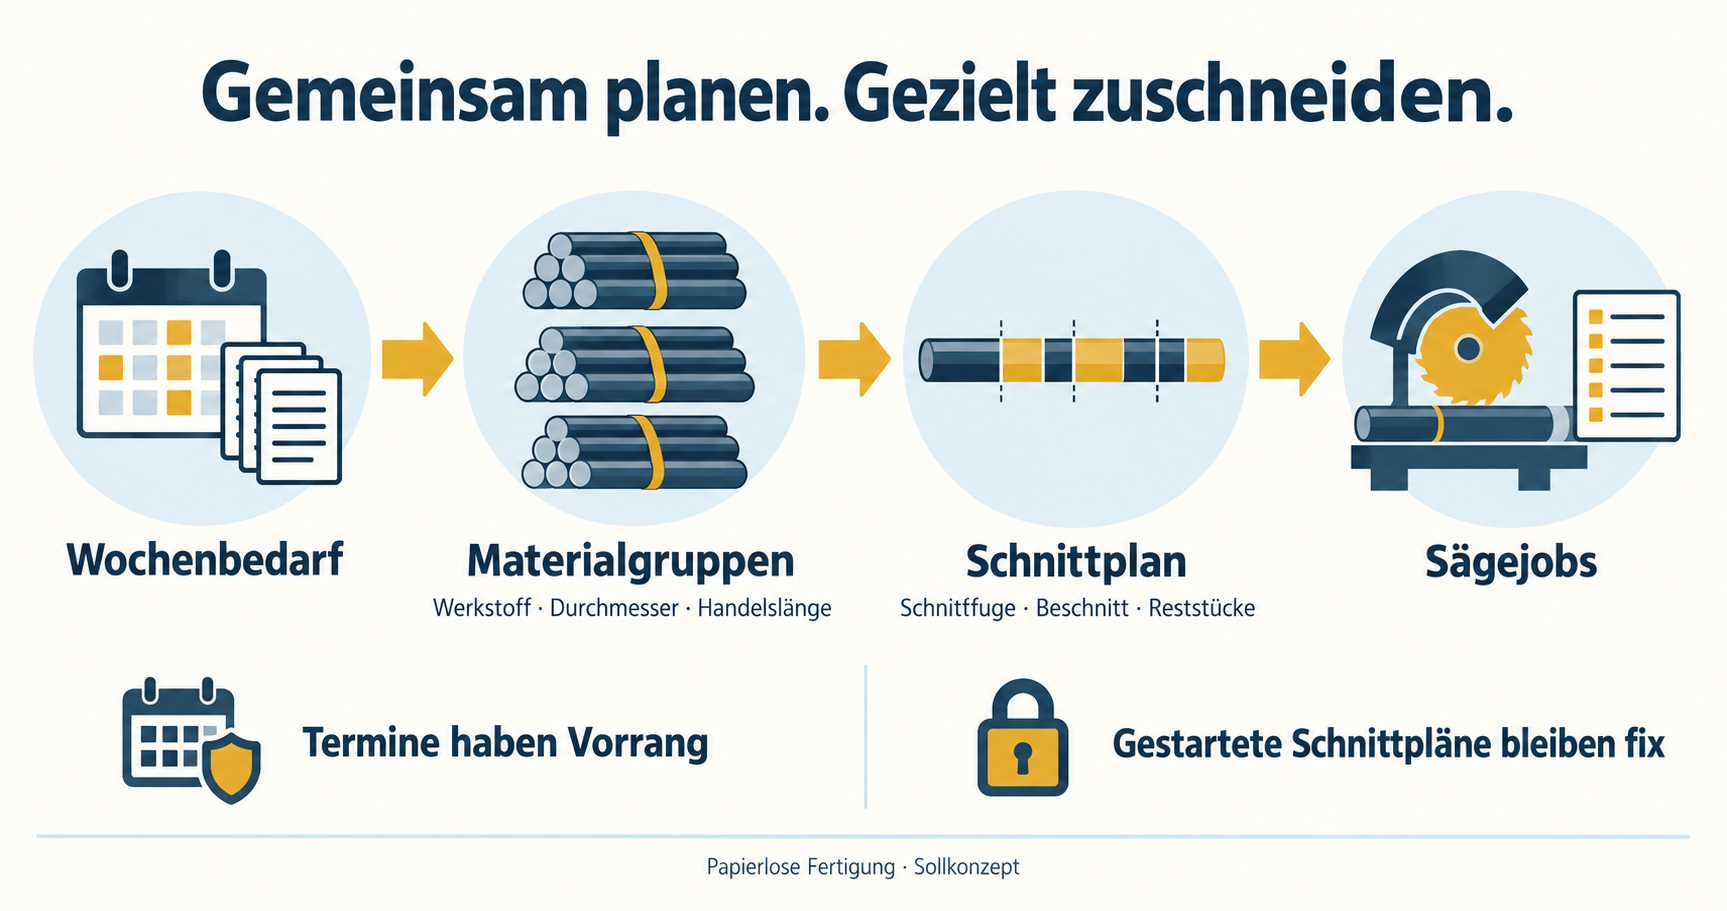
Mehrere Aufträge können denselben Werkstoff in unterschiedlichen Längen benötigen. Das Konzept fasst kompatible Bedarfe innerhalb eines freigegebenen Planungsfensters zusammen. Material, Durchmesser und weitere relevante Merkmale müssen dabei zusammenpassen.
Die vorgesehene Zuschnittoptimierung berücksichtigt Handelslänge, Kopfschnitt, Schnittfugen und nicht nutzbare Endbereiche. Verwertbare Reststücke werden von nicht nutzbarem Verschnitt unterschieden. Ziel sind ausführbare Schnittpläne mit nachvollziehbarem Materialbedarf.
Termine bleiben eine feste Planungsbedingung. Ein bereits gestarteter Schnittplan wird nicht automatisch verändert. Bei Abweichungen werden nur noch nicht begonnene Bedarfe neu geplant.
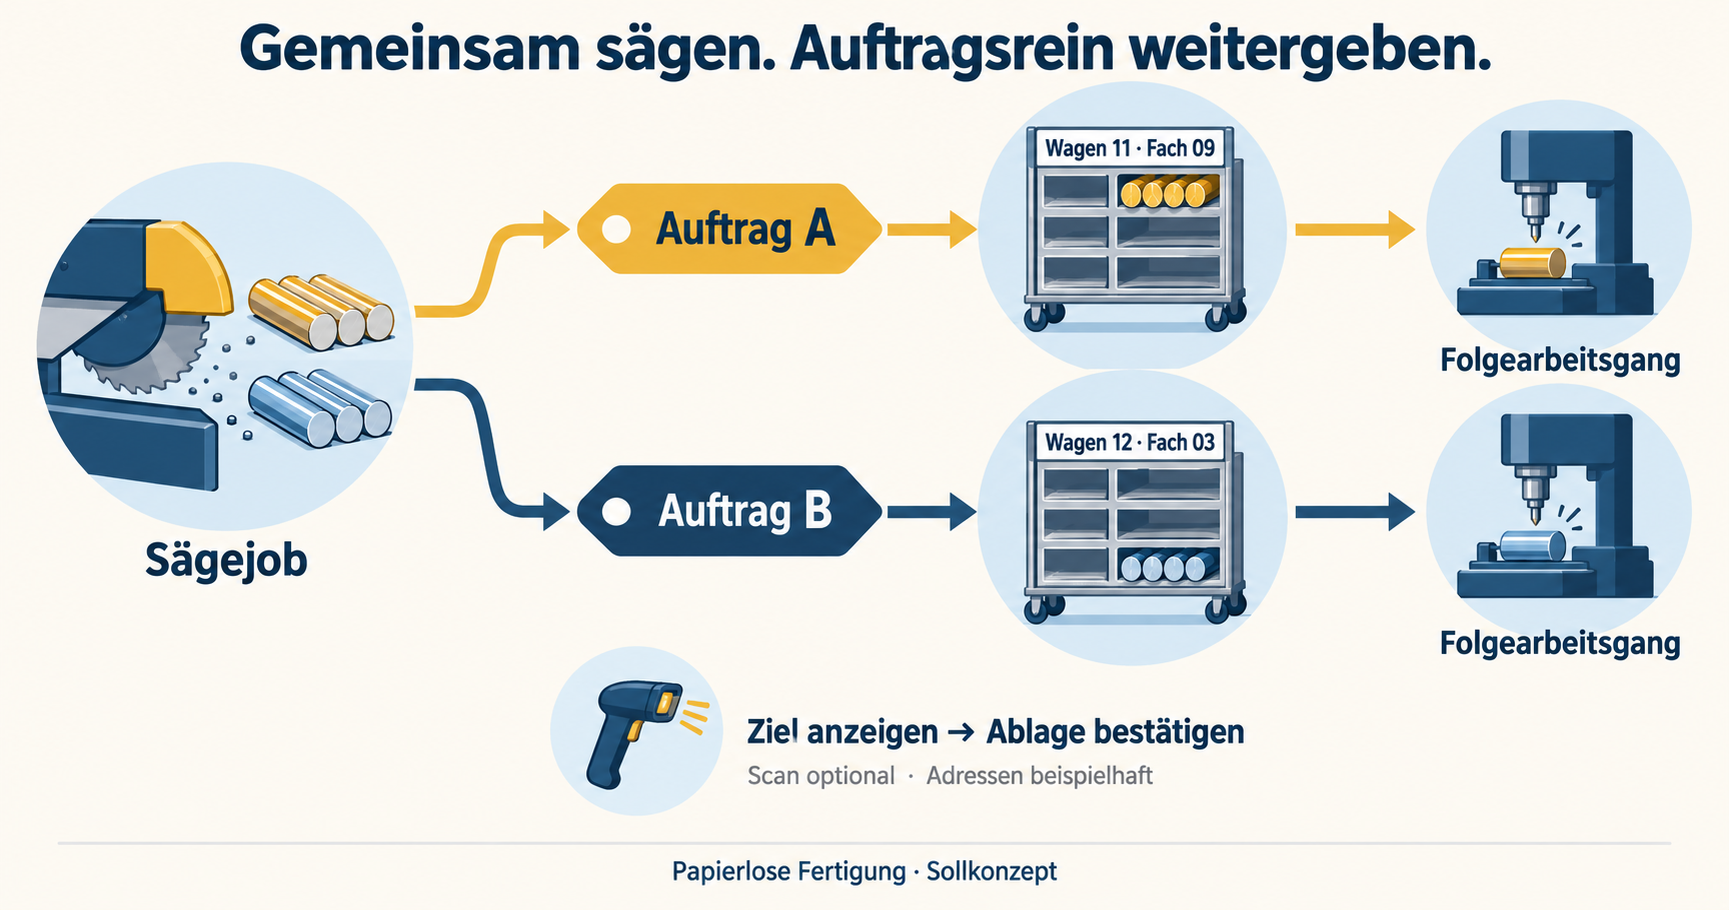
Ein gemeinsamer Sägejob darf Teile für mehrere Fertigungsaufträge enthalten. Nach dem Schnitt muss die Zuordnung trotzdem eindeutig bleiben. Genau hier verbindet das Konzept die Materialoptimierung mit der internen Logistik.
Wagen und Fach bilden eine eindeutige Bereitstellungsadresse. Der Dialog zeigt, wohin die jeweilige Teilmenge gehört. Eine optionale Barcode- oder QR-Erfassung kann die Ablagebestätigung unterstützen. Der nächste Arbeitsplatz erhält damit eine Zuordnung zwischen Auftrag, Menge und physischem Ablageort.
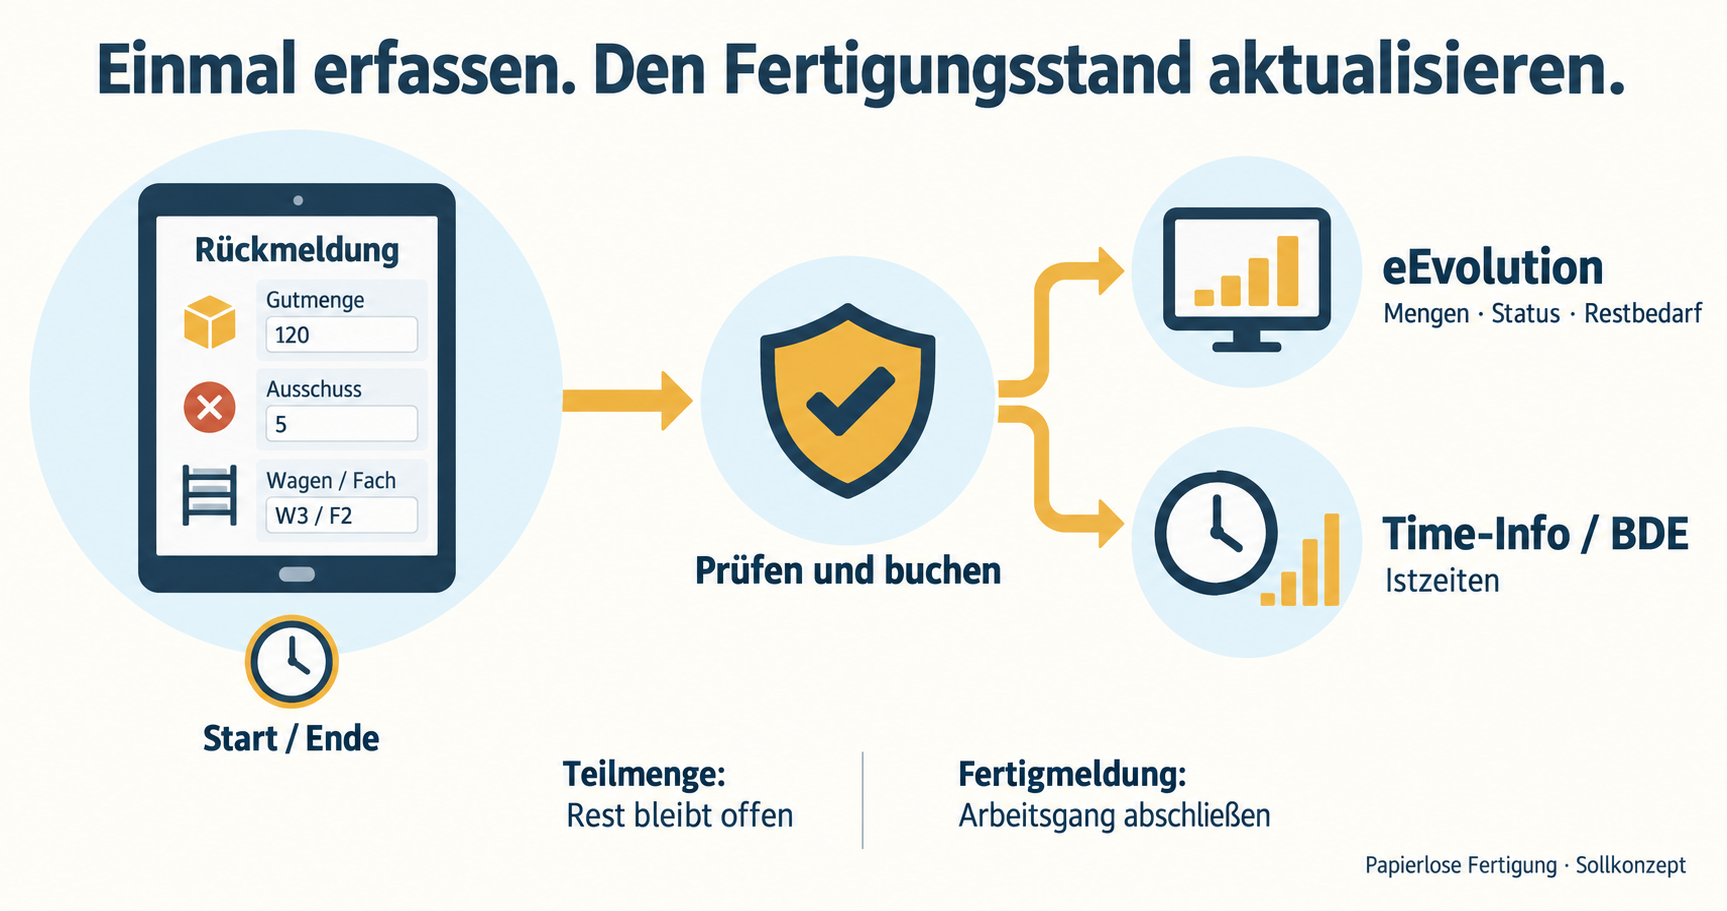
Mit dem Start beginnt der Zeitabschnitt. Bei der Rückmeldung erfasst der Bediener Gutmenge, Ausschuss und Bereitstellungsziel. Teilmeldungen lassen den verbleibenden Bedarf offen; eine Fertigmeldung schließt den Arbeitsgang nach den vereinbarten Regeln ab.
O.S.E. plant die Prüfungen und Übergaben mit: Sind Mengen und Status plausibel? Ist das Ziel gültig? Wurde eine Meldung bereits verarbeitet? Fehler müssen sichtbar bleiben und kontrolliert bearbeitet werden können. Die Anbindung an Time-Info / BDE stellt die Istzeiten für die weitere Auswertung bereit.
Ob zusätzlich Material- und Lagerbuchungen ausgelöst werden, wird je Arbeitsgang festgelegt. So passt die Erweiterung zur bestehenden ERP-Organisation.
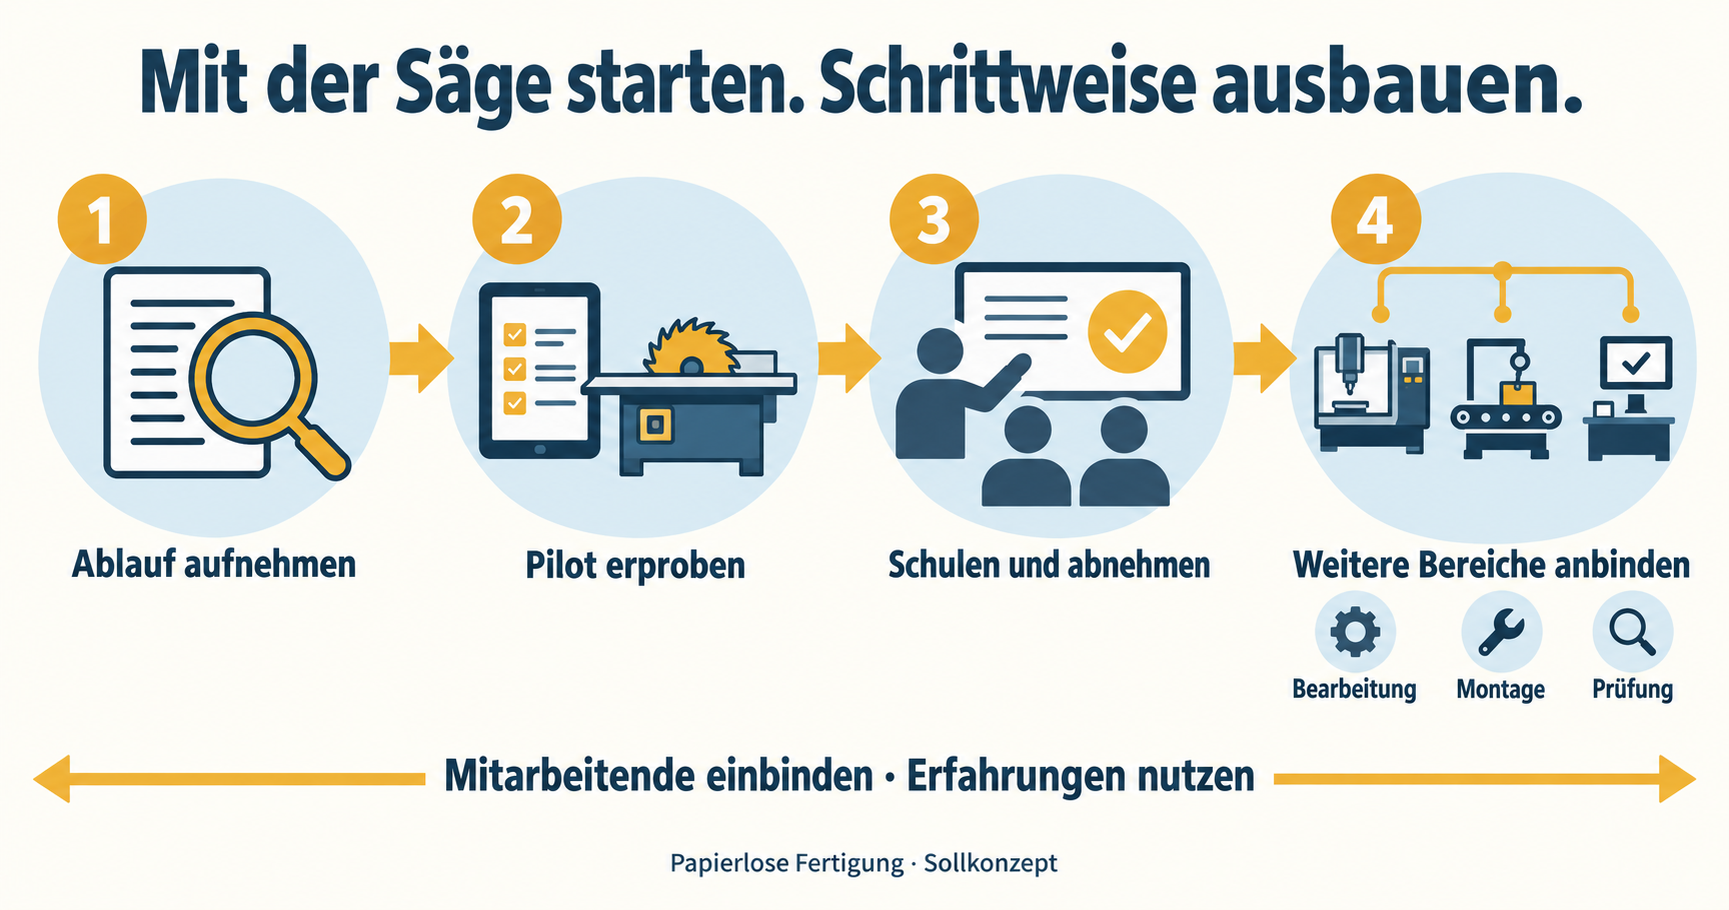
Ein abgegrenzter Pilot macht Anforderungen prüfbar. Zunächst wird der digitale Arbeitsvorrat erprobt. Danach folgen Start und Ende, Mengenrückmeldung und Bereitstellung. Schnittstellen und Sonderfälle werden gemeinsam mit den Beteiligten getestet.
Erst nach Erprobung, Schulung und Abnahme wird der Ablauf produktiv übernommen. Das Muster kann anschließend auf weitere Zuschnittplätze, Bearbeitung, Montage oder Prüfung übertragen werden.
Wir übersetzen den Arbeitsablauf in Bedienregeln, Zustände und konkrete Anforderungen. Auch Teilmengen, Unterbrechungen und Korrekturen gehören dazu.
Wir verbinden eEvolution, arbeitsplatzbezogene Dialoge und Rückmeldungen. Die technische Umsetzung folgt dem abgestimmten Prozess.
Wir definieren Tests und Abnahmekriterien. So lässt sich prüfen, ob die Lösung im Alltag funktioniert und welche Erweiterung als Nächstes sinnvoll ist.
Dieses Beispiel beschreibt einen geplanten Lösungsweg. Funktionsumfang, Aufwand und erreichbarer Nutzen hängen von den vorhandenen Daten, Modulen, Maschinen und Abläufen ab.
Zeigen Sie uns einen typischen Arbeitsauftrag, die verwendeten Unterlagen und die Stellen, an denen heute Rückfragen entstehen. Gemeinsam klären wir, wie daraus eine passende ERP-Funktion werden kann.